


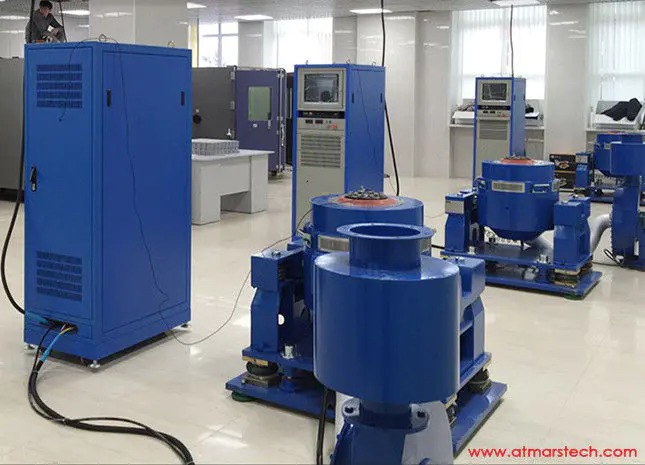
Test di vibrazione: la realtà ingegneristica dietro l'affidabilità del prodotto
Perché i guasti delle vibrazioni sono sistematicamente sottovalutati
Le crepe da fatica causate dalle vibrazioni sono insidiose. A differenza di un evento di sovratemperatura che provoca un guasto immediato, i danni da vibrazione si accumulano silenziosamente nel corso di milioni di cicli. Una crepa microscopica alla base di un filo di componente attraverso il foro può crescere per 10.000 km di trasporto su strada prima di aprirsi finalmente con un singolo impatto di buca — un evento che sembra una sfortuna casuale ma che è del tutto prevedibile con un adeguato test di vibrazione.
Tre ragioni strutturali spiegano perché i guasti da vibrazione sono sottovalutati nello sviluppo del prodotto:
- Mascheramento della risonanza: Un prodotto che funziona perfettamente sul banco può amplificare le vibrazioni della strada o operative di un fattore 5–20× quando la sua frequenza naturale si allinea con una frequenza di eccitazione. Questa condizione di risonanza non può essere trovata senza una scansione a seno spazzata o a vibrazione casuale.
- Indipendenza multiasse: I risultati dei test di vibrazione verticale non prevedono modalità di guasto orizzontale o laterale. Molti eventi di unlocking del connettore si verificano solo sotto eccitazione trasversale.
- Punto cieco combinato dell'ambiente: Temperature elevate riducono lo smorzamento del materiale e modificano la rigidità. Un componente che supera la vibrazione a 25°C può cedere a 85°C con livelli di accelerazione identici, tuttavia i due test vengono spesso condotti separatamente.
La fisica dietro il test: frequenza, accelerazione e PSD
Comprendere i tre parametri fondamentali del test di vibrazione permette agli ingegneri di progettare profili di test che replichino davvero le condizioni di servizio, piuttosto che semplicemente rispettare una checklist burocratica.
Gamma di frequenze (Hz): La maggior parte delle risonanze strutturali negli assemblaggi elettronici si colloca tra 10 Hz e 2.000 Hz. I gruppi motopropulsori dei veicoli generano un contenuto dominante da 5 Hz a 500 Hz, mentre la vibrazione della fusoliera degli aerei si estende fino a 2.000 Hz. Contenuti ultrasonici ad alta frequenza sopra i 2.000 Hz raramente causano fatica strutturale ma possono influire sui sensori MEMS e sui componenti acustici.
Accelerazione (g, picco o RMS): La forza applicata a una massa è uguale alla massa ×accelerazione. A 10g di accelerazione picco, un componente da 100 g subisce una forza dinamica di 1 N — sufficiente a affaticare molte giunzioni PCB a passo fine nel giro di ore di vibrazione continua a risonanza. I componenti sotto il cofano automobilistico sperimentano regolarmente impulsi di urto da 30–50g durante eventi su strade accidentate.
Densità spettrale di potenza (PSD, g²/Hz): La vibrazione casuale non è descritta da una singola ampiezza ma da uno spettro energetico. Un profilo PSD definisce quanta potenza di accelerazione esiste a ciascuna frequenza. Il valore complessivo di g RMS è la radice quadrata dell'area sotto la curva PSD. Adattare il profilo PSD del test all'ambiente sul campo è ciò che distingue il test predittivo da una punizione arbitraria.
| Tipo di prova | Profilo del segnale | Caso d'Uso Principale | Standard Chiave |
|---|---|---|---|
| Seno-Swept | Frequenza singola, spazzata lentamente attraverso la gamma | Ricerca di risonanza, affaticamento a frequenza nota | IEC 60068-2-6 |
| Vibrazione casuale | Rumore a banda larga con PSD definito | Trasporto su strada, simulazione della turbolenza aerospaziale | IEC 60068-2-64, MIL-STD-810H |
| Shock | Impulso semisenoidale o trapezoidale | Eventi di drop, ostacoli, separazione pirotecnica | IEC 60068-2-27, MIL-STD-810H |
| Combinato (Temp + Vib) | Seno casuale o sfrazzato all'interno della camera termica | HALT, HASS, elettronica aerospaziale | RTCA DO-160, IEC 60068-2-53 |
| Dimanziamento di risonanza | Frequenza fissa a risonanza identificata | Test accelerato di vita della fatica | IEC 60068-2-6, ASTM E1049 |
Standard per il test delle vibrazioni: cosa richiede realmente il settore
I test di vibrazione guidati dalla conformità non sono monolitici: ogni settore ha sviluppato i propri profili di test modellati dai dati reali sul campo. Gli ingegneri che selezionano una specifica di test devono adattare lo standard all'ambiente di implementazione, non semplicemente scegliere il profilo più esigente disponibile.
- IEC 60068-2-6 / -27 / -64: La famiglia di base per prodotti elettronici ed elettromeccanici generali. La Parte 2-6 tratta la vibrazione sinusoidale, la Parte 2-27 sugli urti e la Parte 2-64 sulla vibrazione casuale con tabelle PSD definite per ambienti stradali, ferroviari e aerei. Citata praticamente da ogni standard di prodotto globale.
- MIL-STD-810H: Il metodo ambientale del Dipartimento della Difesa degli Stati Uniti. Il Metodo 514.8 (vibrazione) e il Metodo 516.8 (urto) includono la personalizzazione delle linee guida che richiedono agli ingegneri di prova di derivare profili PSD dai dati di campo misurati invece di utilizzare tabelle generiche — un carico ingegneristico significativamente più elevato ma un risultato molto più accurato.
- IATF 16949 / ISO 16750-3: Per i componenti automobilistici, ISO 16750-3 definisce i profili di vibrazione in base alla posizione di montaggio: i componenti montati sul gruppo motopropulsore hanno livelli di accelerazione da 4 a 8× superiori rispetto all'elettronica montata sulla carrozzeria. Identificare male la posizione di montaggio è una delle cause principali più comuni dei guasti delle vibrazioni nel campo automobilistico.
- UN38.3 (Sezione T.3): Il test obbligatorio di sicurezza nei trasporti per le batterie al litio spedite via aereo, mare o strada. Il profilo di vibrazione (7 Hz a 200 Hz, picco di 2g, 15 minuti per asse) simula la vibrazione di trasporto nel peggior caso per celle confezionate e sistemi di pacchi batterie.
- RTCA DO-160G Sezione 8: Lo standard avionico per le apparecchiature aeree. I suoi livelli PSD di vibrazione casuale sono tra i più impegnativi nell'industria commerciale, riflettendo la turbolenza ad alta quota e l'eccitazione strutturale indotta dal motore.
- IEC 62133 / GB 31241: Standard per batterie al litio per consumatori. La clausola di vibrazione richiede che celle e pacchetti sopravvivano a vibrazioni casuali di 90 minuti per asse senza perdite, incendi o rottura.
Cinque industrie in cui il test di vibrazione definisce il destino del prodotto
Sebbene il test delle vibrazioni si applichi in tutti i settori manifatturieri, cinque settori li considerano una barriera assoluta, non una raccomandazione di best practice.
1. Pacchi batterie per veicoli elettrici (EV)
Un pacco batterie in un veicolo elettrico è contemporaneamente un elemento strutturale, un involucro elettrico ad alta tensione e una fonte di vibrazione continua proveniente dagli ingressi stradali e dagli armonici dei motori elettrici. La macchina per il test delle vibrazioni del pacco batteria deve replicare spettri stradali di durata di servizio di 10 anni in tempi compressi. Le modalità di guasto includono: crepitatura dei giunti della barra collettiva, intermittenza del connettore BMS, fatica del raccordo refrigerante e delaminazione del legame cella-modulo. Tutti sono assassini silenziosi — non si manifestano finché il branco non è già stato schierato su decine di migliaia di veicoli.
2. Elettronica di consumo e prodotti 3C
Smartphone, tablet e laptop subiscono migliaia di micro-drop e eventi di vibrazione gestiti ogni anno. La modalità di guasto dominante è la fatica dei giunti di saldatura nei package BGA, dove il disadattamento termico tra die di silicio e substrato PCB crea un'interfaccia pre-compressata che la vibrazione apre progressivamente. Il sistema di test delle vibrazioni 3C — progettato specificamente per dispositivi di consumo compatti — utilizza eccitatori elettromagnetici ad alta frequenza per comprimere anni di eventi di gestione in ore di test strutturati.
3. Aerospaziale e Difesa
Nessun settore ha tolleranza zero per il guasto indotto da vibrazioni applicato in modo più rigoroso. L'avionica deve sopravvivere simultaneamente a carichi di lancio di razzo (fino a 100 g), vibrazioni strutturali continue dell'aeromobile e all'urto di atterraggio. Sono richiesti vibratori di grado militare certificati secondo le specifiche MIL-STD-810H. Il design del quadro è fondamentale quanto lo shaker stesso — un dispositivo mal progettato introduce risonanze spurie che possono mascherare vere debolezze o creare false fallizioni.
4. Imballaggio industriale e per trasporti
I prodotti che sopravvivono ai test in fabbrica possono essere distrutti durante il trasporto. ASTM D4169 e ISTA 2A definiscono profili di vibrazione di trasporto impilati per il trasporto su strada. Vibratori ad alta frequenza che simulano la risonanza camion-rimorchio (tipicamente 1–3 Hz per la sospensione del rimorchio e 10–30 Hz per la risonanza del carico) vengono utilizzati per validare il design dell'imballaggio prima del lancio. Il vibratore di simulazione del trasporto cartone gestisce giocattoli, elettronica e imballaggi di mobili in queste gamme di frequenza.
5. Dispositivi medici
IEC 60601-1 e ISO 13485 richiedono test di vibrazione per dispositivi medici trasportati o utilizzati in ambienti mobili. Le pompe di infusione, i dispositivi diagnostici portatili e i robot chirurgici devono mantenere la calibrazione e l'integrità strutturale dopo le vibrazioni di trasporto. Per i dispositivi impiantabili, la risonanza interna dei microcomponenti è una preoccupazione per la sicurezza del paziente che richiede la caratterizzazione con la vibrometria Doppler laser prima che venga progettato qualsiasi test accelerato.
Selezionare il giusto sistema di prova delle vibrazioni: cinque criteri ingegneristici
Non tutti gli shaker vibratori sono equivalenti. Gli ingegneri che specificano apparecchiature di test per un nuovo laboratorio o che ampliano una struttura esistente dovrebbero valutare cinque criteri prima di impegnarsi su una piattaforma:
1. Valutazione della forza (kN) vs. massa di prova
La forza nominale di uno shaker elettromagnetico definisce il prodotto massimo tra massa DUT × accelerazione di picco. Uno shaker da 5 kN che funziona a 20g può testare una massa DUT fino a 25 kg. Gli ingegneri spesso sottodimensionano gli shaker dimenticando di includere la massa del dispositivo nel calcolo — un dispositivo di 15 kg in alluminio lascia solo 10 kg di capacità di carico utile su un sistema da 5 kN / 20g. L'apparecchiatura di analisi delle vibrazioni per raffreddamento ad aria , che copre una massa efficace da 100 a 6.000 kg, copre l'intera gamma dai test a livello di componente a livello di sistema.
2. Gamma di frequenze e uniformità
La gamma di frequenze utilizzabili non è semplicemente 5–3.000 Hz come indicato in un datasheet. È l'intervallo di frequenza lungo il quale l'uniformità dell'accelerazione della superficie del tavolo rimane entro ±3 dB su tutto il carico intero. Armature mal progettate sviluppano risonanze interne che corrompono i dati di test a frequenze specifiche. Prima dell'acquisto dovrebbe essere richiesta una verifica indipendente dell'uniformità con una tabella caricata alla forza nominale.
3. Capacità di tavolo scorrevole e multiasse
Il solo test su asse verticale è insufficiente per la maggior parte delle applicazioni. Un tavolo scorrevole orizzontale consente vibrazioni in piano senza richiedere un secondo shaker. Lo shaker di vibrazione ad alta frequenza multiasse con sospensione flessibile X/Y/Z elimina i tempi di riposizionamento e riduce la durata totale del test fino al 60% rispetto a tre diverse campagne di test monoasse.
4. Metodo di raffreddamento: aria vs. acqua
Gli shaker raffreddati ad aria sono più semplici da installare e mantenere ma sono limitati nel ciclo di lavoro alla massima forza. Il sistema di prova delle vibrazioni raffreddato ad acqua supporta il funzionamento continuo alla forza nominale senza riduzione termica — essenziale per test di vita accelerata di 24 ore in cui qualsiasi riduzione del livello di forza invalida il calcolo dell'equivalenza di fatica.
5. Integrazione con il Software Controller e l'Acquisizione Dati
I regolatori di vibrazione moderni devono supportare il controllo casuale delle vibrazioni ad anello chiuso, il tracciamento della risonanza, la replicazione della storia temporale e l'analisi in tempo reale tramite Trasformata di Fourier Rapida (FFT). API aperte per l'integrazione con sistemi DAQ esterni e sistemi di gestione delle informazioni di laboratorio (LIMS) sono sempre più richieste dai clienti OEM automobilistici. Verifica che il software del controller esporti formati standard (UFF58, CSV, HDF5) compatibili con l'ambiente di post-elaborazione del cliente.
Test combinati di vibrazione e ambientale: la prossima frontiera
I prodotti raramente sperimentano vibrazioni in isolamento. Gli ambienti reali associano l'eccitazione meccanica agli estremi di temperatura, all'umidità e, in alcuni casi, all'altitudine. La camera di test ambientale a tre combinazioni — che integra vibrazione, temperatura e umidità in un'unica sequenza di test — sta diventando lo standard per i fornitori automobilistici di livello 1, i subappaltatori aerospaziali e i produttori di celle per batterie.
La sfida tecnica dei test combinati risiede in due aree:
- Influenza termica sulla risposta alle vibrazioni: Il modulo elastico del materiale, il coefficiente di smorzamento e la resistenza del legame adesivo variano tutti con la temperatura. Un profilo di prova combinato adeguato tiene conto di come le frequenze di risonanza si spostano quando il DUT si raffredda da +85°C a -40°C durante una sequenza di ciclo termico, mentre contemporaneamente è sotto vibrazioni casuali di 5 g RMS.
- Espansione termica del quadro di attrazione: L'espansione termica differenziale tra il supporto in alluminio e l'armatura dello shaker in acciaio introduce pre-carichi variabili nel tempo sugli elementi di fissaggio che possono influenzare i risultati dei test. La selezione del materiale dell'impianto e le specifiche di precarico devono far parte del piano di test, non essere considerate a riguardo.
Per i programmi di validazione del pacco batteria per veicoli elettrici, combinare il profilo di vibrazione UN38.3 T.3 con la sequenza di ciclo termico IEC 62133 in una singola camera di test completa a tre passi può ridurre il tempo totale di qualificazione del 35–50% rispetto ai test sequenziali monodisciplinari.
Errori comuni nella progettazione di programmi di prova di vibrazione
L'esperienza di laboratorio nei settori automobilistico, aerospaziale ed elettronica di consumo rivela costantemente gli stessi errori ricorrenti:
- Utilizzando direttamente i dati del caso peggiore sul campo come profilo di test: I dati di misurazione sul campo contengono eventi rari singoli che dovrebbero essere trattati statisticamente, non convertiti direttamente in un profilo di test di 30 minuti. Un sovratest rispetto alla realtà sul campo produce prodotti costosi da costruire e che comunque non mirano al meccanismo effettivo di guasto sul campo.
- Ignorando la prima frequenza di risonanza dell'apparecchio: Un dispositivo la cui prima risonanza rientra nell'intervallo di frequenze di test distorce la relazione tra guidamento e risposta, rendendo instabile il controllo ad anello chiuso e i risultati di test irripetibili. La risonanza del primo impianto dovrebbe essere almeno 2× sopra la frequenza di test più alta.
- Posizionamento dell'accelerometro a comando singolo: Il controllo delle vibrazioni da un singolo punto centrale del tavolo crea fino al 40% di non uniformità delle forze agli angoli per DUT grandi o asimmetriche. Le strategie di controllo medie che utilizzano più accelerometri nei punti di attacco dei punti di attacco offrono una migliore fedeltà del controllo spaziale.
- Saltare la verifica funzionale pre- e post-test: I test di vibrazione che terminano solo con un'ispezione visiva ignorano guasti intermittenti che si manifestano solo in caso di funzionamento elettrico. Il test funzionale completo alla fine di ciascun asse è obbligatorio nel MIL-STD-810H e dovrebbe essere una prassi standard in tutti i programmi.
Il portafoglio di test delle vibrazioni di Mentek: dal livello di componente a livello di sistema
Le apparecchiature di test delle vibrazioni di Mentek coprono l'intera gamma di classi di forza, frequenze e requisiti applicativi richiesti dai moderni programmi di affidabilità. La linea di prodotti è organizzata in tre livelli:
Serie Compact Lab (serie L): Il tavolo di prova delle vibrazioni da laboratorio compatto e il sistema di test delle vibrazioni della serie L sono destinati a componenti piccoli e elettronica di consumo 3C. Le forze nominali da 50 N a 1.000 N coprono frequenze fino a 3.000 Hz, rispettando i profili IEC 60068-2-6, IEC 62133 e UN38.3 T.3.
Serie Industriale Media (Serie M): Il sistema di test delle vibrazioni M-Series 3C e gli shaker elettromagnetici da più tonnellate gestiscono sottosottoassiemi automobilistici, controlli industriali e moduli batterie di medio formato. I tavoli scorrevoli orizzontali sono disponibili come configurazioni standard, consentendo test sugli assi X/Y senza ricostruzione dei dispositivi di ristrutturazione.
Serie ad alta forza raffreddata ad acqua: Il sistema di prova delle vibrazioni raffreddato ad acqua con supporto per l'installazione in loco e lo shaker di vibrazione ad alta frequenza di specifiche militari riguardano i sottosistemi completi del veicolo, l'hardware di difesa e le grandi strutture aerospaziali. Questi sistemi includono la messa in servizio in loco, la formazione degli operatori e la certificazione di calibrazione per soddisfare i requisiti di qualità IATF 16949 e AS9100 per i clienti.
Tutti i sistemi supportano l'integrazione con il dispositivo di espansione della serie HE, permettendo ai clienti di aumentare l'area di test efficace senza sostituire la piattaforma core shaker — un significativo vantaggio totale di proprietà per laboratori le cui dimensioni DUT si evolvono nel tempo.
|
Pronto a costruire un programma di test delle vibrazioni che rifletta davvero il tuo ambiente sul campo? Visualizza le apparecchiature di prova delle vibrazioni Richiedi una consulenza tecnica gratuita |